(La soudure des composants montés en surface : Dernière mise à jour par Benjamin le 22 novembre 2026)
Les composants montés en surface (CMS) sont économiques. Ils occupent nettement moins de place sur un PCB (Printed Circuit Board, ou circuit imprimé) que les composants traversants traditionnels. Par ailleurs, d’innombrables composants n’existent qu’en version CMS. S’en passer réduit donc considérablement les possibilités. Voir ici un bref référentiel sur la taille et le marquage des CMS.
Sur le site AvionicsDuino, tous les systèmes utilisent des CMS. A l’exception du Micro-EMS Arduino (le tout premier montage « historique » publié sur le site) et du module compas distant. Il est donc indispensable de maîtriser leur technique de soudure. Et on va voir que ce n’est vraiment pas si compliqué qu’il pourrait paraître. Même si un débutant peut, au départ, imaginer que c’est trop difficile, qu’il n’y arrivera jamais… etc.
Comme le disent certains : « Il y a quelque chose de pire que de ne pas réussir, c’est de ne pas avoir essayé ». Il faut donc se lancer. Et bien sûr, essuyer peut-être quelques échecs au départ. Mieux vaut donc se faire la main en soudant quelques résistances ou condensateurs bon marché sur un PCB simple comme celui de l’AHRS de ce site, avant d’attaquer des projets plus ambitieux comme le module écran de l’EFIS-EMS-ESP32 où, en particulier, le composant CP2102N peut s’avérer un peu « technique » à souder correctement.
Il existe sur Internet d’innombrables tutoriels pour souder ces CMS, ce qui explique que nous ayons attendu si longtemps avant d’en ajouter un sur notre propre site. Mais, suite à quelques questions et déboires de lecteurs, nous nous sommes rendu compte que ce ne serait peut-être pas inutile et nous nous sommes lancés.
Nous avons essayé de faire quelque chose de très pratique. En commençant par présenter le matériel nécessaire, ainsi que les outils et les consommables. Puis en illustrant ceci par quelques vidéos d’AvionicsDuino à la fin de cette page, complétées par une sélection de quelques liens YouTube intéressants. Et enfin en évoquant la toxicité potentielle et les quelques précautions à prendre.
Ce tutoriel étant forcément incomplet, le lecteur est bien sûr vivement encouragé à en chercher d’autres et à les consulter attentivement, en particulier des vidéos, afin de se forger ses propres opinions et conforter son expérience.
Une petite précision terminologique s’impose, car le terme « soudure », bien que consacré par l’usage, est employé ici à tort. Il n’y a pas fusion des métaux que l’on souhaite assembler, et encore moins création de liaisons atomiques directes entre le cuivre des pastilles du PCB et les broches ou les contacts des composants.
Il est plus exact de parler de brasage : le métal d’apport se répand par capillarité entre les parties métalliques à assembler (qui doivent être parfaitement propres et désoxydées), les immobilise et établit un contact électrique entre elles. Dans la suite de cette page, on s’autorise malgré tout à utiliser indifféremment les termes braser/brasure et souder/soudure.
Les moyens et les techniques
Le fer à souder traditionnel
Il est très économique et peu encombrant, mais il ne comporte généralement pas de régulation précise de la température, et sa puissance est souvent mal adaptée, ou instable lors du contact avec la soudure et le composant. Il convient mieux aux composants traversants ou aux fils.
La station de soudage
Pour les CMS, une véritable station de soudage est nettement préférable. Elle offre un contrôle précis et fiable de la température, avec un affichage numérique. La puissance est gérée électroniquement afin de compenser les déperditions thermiques aux points de contact avec les composants ou les plans de masse. Il en résulte une bonne stabilité thermique. Il est possible de changer très facilement de panne pour sélectionner la mieux adaptée au composant à souder.
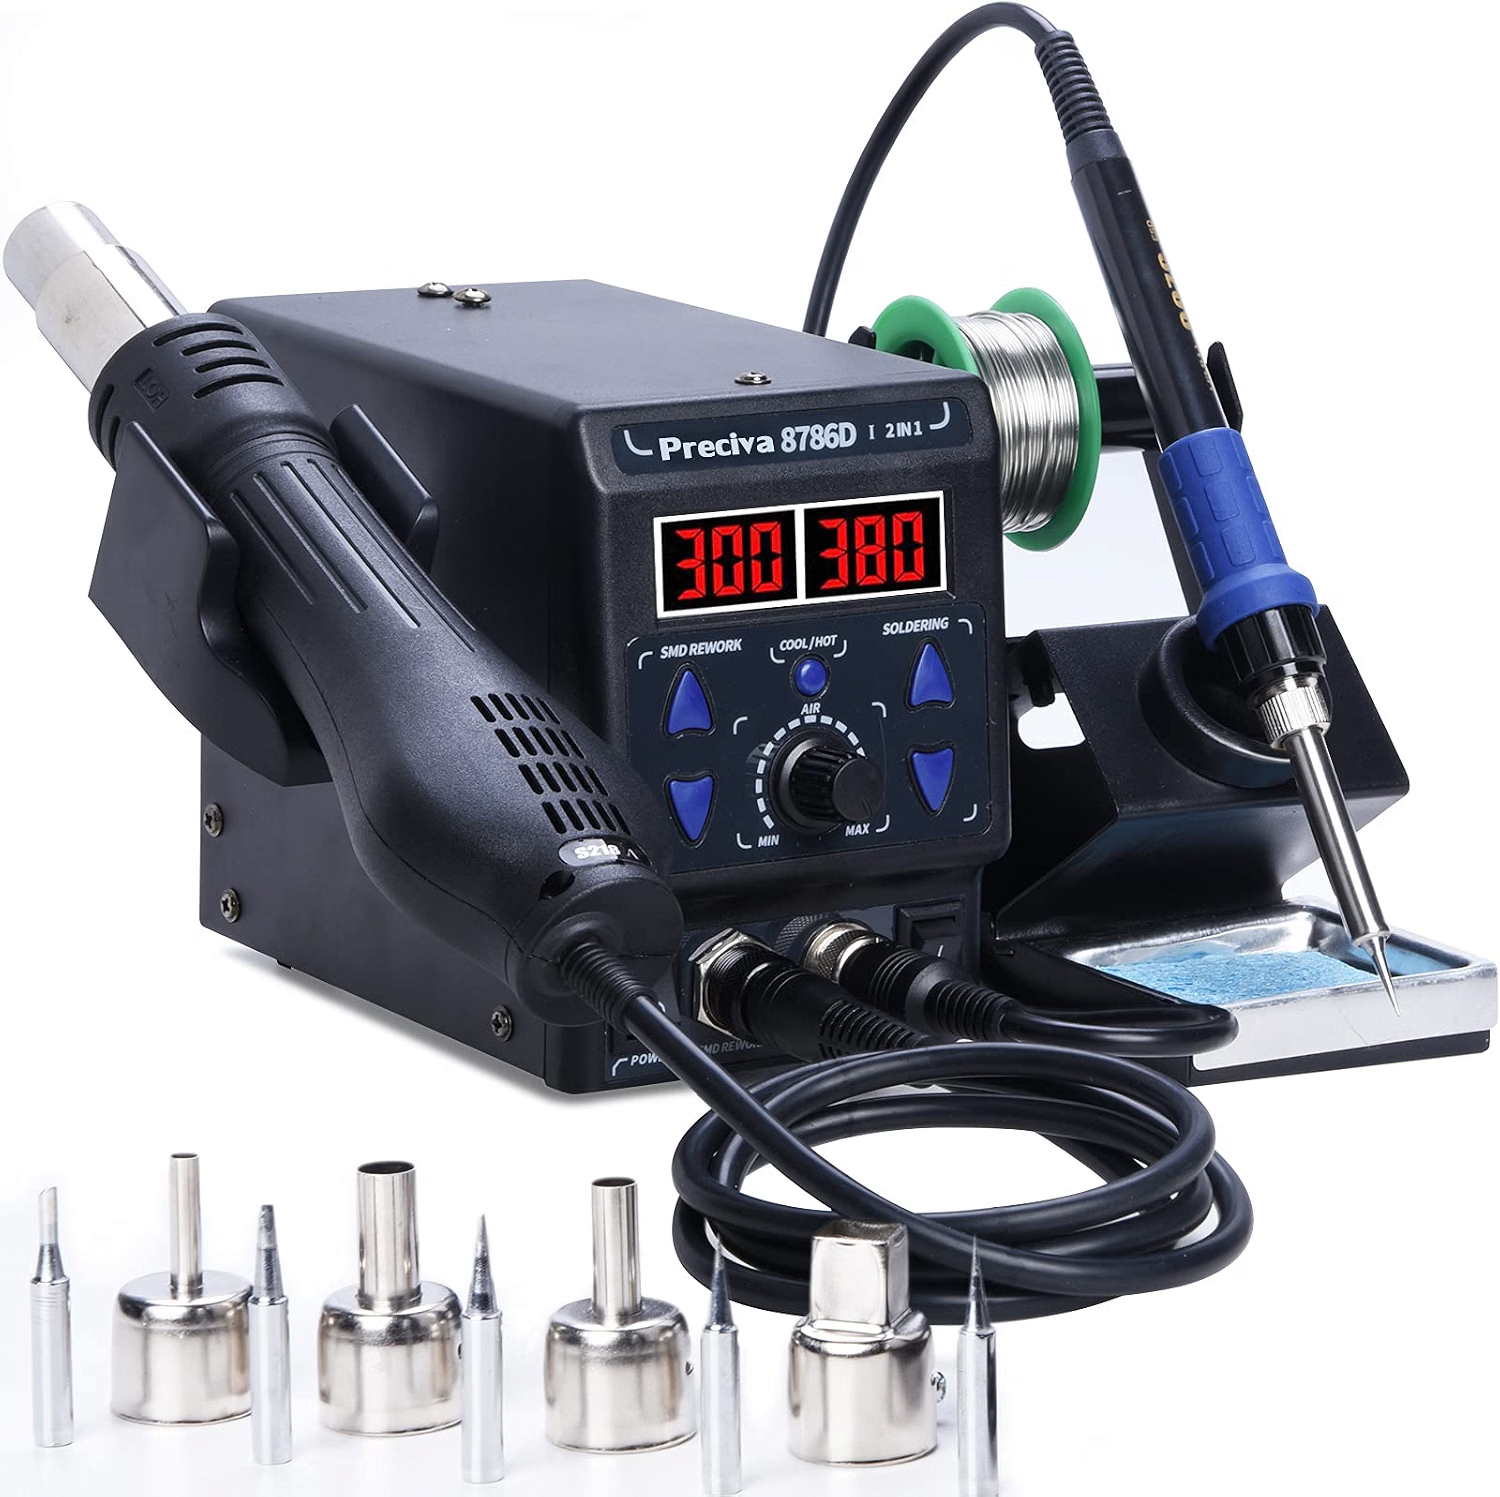
Choisir un modèle mixte avec fer à souder et générateur d’air chaud (Fig. 1) est une bonne option, car il permet de s’adapter à toutes les situations. Le générateur d’air chaud à température réglable, grâce à ses buses de différents diamètres, permet surtout de dessouder facilement des composants ayant de nombreux contacts, sans les détériorer (vidéos 5 et 7). L’air chaud permet aussi de souder ces mêmes composants, à condition de bien les maintenir en place afin que le souffle d’air ne les éjecte pas.
On va voir plus bas que, pour souder rapidement de nombreux composants, le fer à souder et le générateur d’air chaud ne sont pas les meilleures options. Petit plus non négligeable : l’air chaud permet également de fixer les gaines thermorétractables en place.
Une station de soudage économique comme celle-ci (Fig. 1) permet, bien sûr, de souder également les composants traversants ou les fils.
Un tampon en laine de laiton (Fig. 2) est l’allié indispensable du fer à souder ou de la station de soudage. Il permet de maintenir la panne parfaitement propre, exempte de résidus d’alliage et/ou de flux carbonisé.
Les techniques de brasage collectif
Les fers à souder et les stations de soudage sont parfaitement adaptés au brasage de quelques composants. On parle de brasage point par point, ou de brasage sélectif (vidéos 1 et 6). Mais lorsqu’il y a plusieurs dizaines de composants à souder sur un circuit imprimé, les souder un à un serait particulièrement fastidieux et chronophage.
Il existe d’autres techniques permettant de souder de nombreux composants simultanément : le four à refusion, l’air chaud et la plaque chauffante. On parle alors de brasage collectif, de brasage en bloc ou de brasage en masse.
Dans le domaine de l’amateur, ces techniques nécessitent au préalable d’appliquer manuellement de la pâte à souder sur toutes les pastilles de cuivre. Puis de placer les composants un à un à l’aide de pinces fines.
Le stencil, ou pochoir
Lorsque les composants sont très nombreux, la manière la plus simple et la plus rapide d’appliquer la pâte à souder est d’utiliser un stencil (ou pochoir). Il s’agit d’une très fine feuille, généralement en acier inoxydable, percée d’ouvertures correspondant exactement aux pastilles (pads) de soudure du circuit imprimé (Fig. 3).
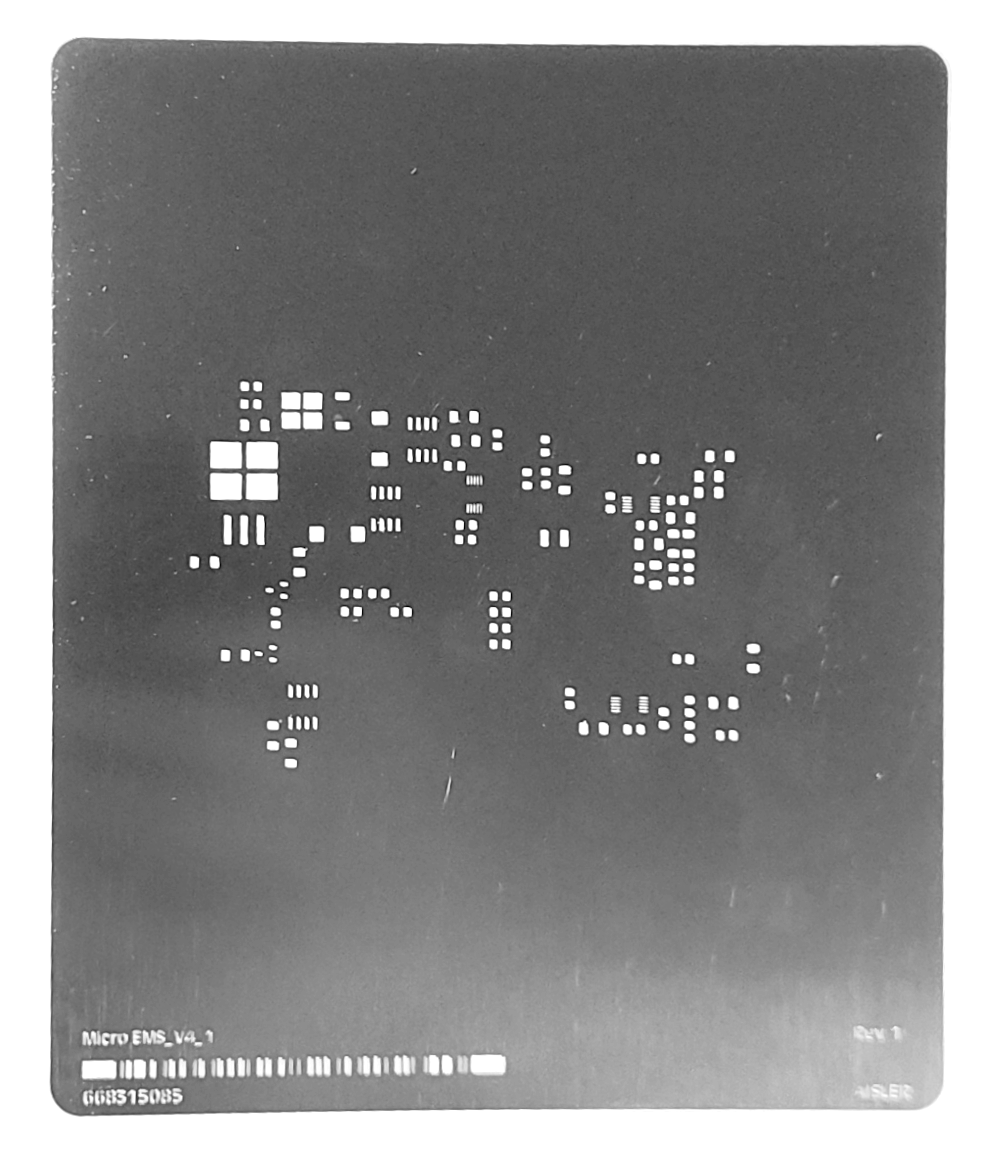
Le stencil est placé sur le PCB bien immobilisé, en alignant parfaitement les trous avec les pads. Une fois le stencil bien aligné, il est fixé sur l’un de ses bords à l’aide d’un ruban adhésif. On dépose ensuite la pâte à braser et on l’étale à plat à l’aide d’une raclette souple (idéalement, un couteau à enduire en acier ; une ancienne carte de crédit peut faire l’affaire avec un stencil de très petite taille). Tous les trous doivent être remplis uniformément.
Cela garantit que la bonne quantité de pâte est déposée uniquement aux bons endroits, ce qui permet d’éviter, d’une part, la formation de ponts de soudure susceptibles de court-circuiter des broches adjacentes, et, d’autre part, des manques d’étain sur certains pads.
On soulève alors précautionneusement le stencil, le ruban adhésif faisant office de charnière. On contrôle visuellement que la pâte est déposée en îlots parfaitement délimités sur les pastilles. Puis on place les composants CMS un à un sur la pâte fraîche, et enfin on passe le tout au four de refusion, ou sous un flux d’air chaud ou sur une plaque chauffante (vidéos 3 et 8).
Le four à refusion
Pourquoi ce terme « refusion » (ou « reflow soldering » en anglais) ? C’est parce que l’alliage utilisé a subi une première fusion lors de la fabrication des microbilles métalliques qui entrent dans la composition de la pâte à braser. La pâte est déposée à froid, puis elle subit une seconde fusion lors du brasage, pour « mouiller » les broches des composants et les pistes, avant de se resolidifier en refroidissant.
Le four à refusion est surtout une technique industrielle de production de PCB en grandes quantités. Le four assure une chauffe globale et homogène, par convection ou par rayonnement, sur l’ensemble de la carte. Il permet de respecter un profil de température strict.
Par exemple, pour les alliages au plomb qui nous intéressent en avionique (voir plus loin), il y a d’abord une phase de préchauffage, avec une pente de montée en température de 1 °C à 3 °C par seconde, pour atteindre 150 °C, puis une phase de stabilisation où la montée en température est plus lente (thermal soak), pendant 60 à 90 secondes, jusqu’à atteindre 175 °C. Cette seconde phase permet l’égalisation des températures, l’activation du flux, et l’évaporation des solvants.
Elle est suivie de la phase de refusion, qui dure 45 à 75 secondes, au cours de laquelle un pic de température de 210 à 220 °C est atteint. C’est la phase au cours de laquelle l’alliage fond et se répartit par capillarité entre les pads cuivrés et les pattes ou les contacts des composants, assurant une brasure de qualité. Puis vient enfin une phase de refroidissement qui dure entre 2 et 3 minutes.
Le four à refusion est la technique de brasure la plus fiable et la plus reproductible, celle qui respecte le mieux les composants, et qui assure la meilleure activation du flux. Mais c’est un outil onéreux.
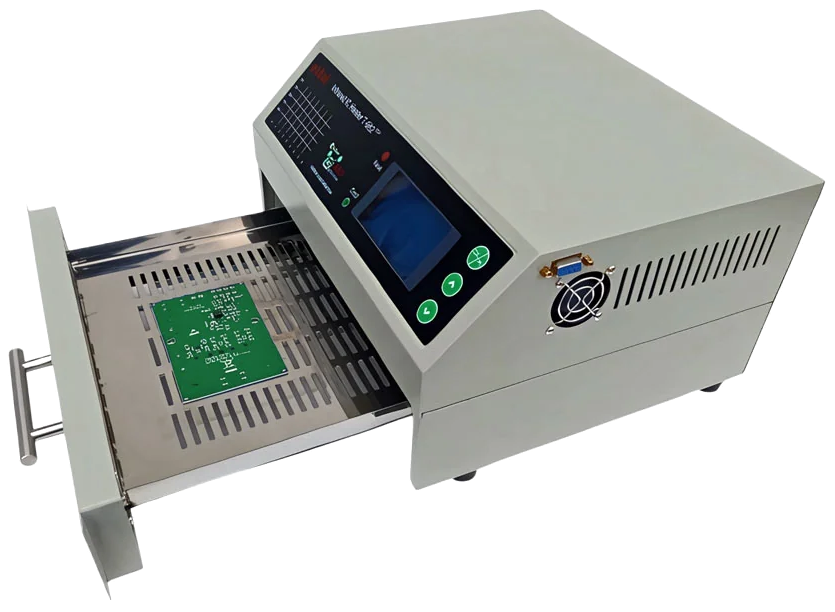
Les produits d’entrée de gamme pour amateurs, comme celui de la figure 4, coûtent aux alentours de 300 €. Ils présentent assez souvent des défauts d’origine importants, difficiles à corriger, tels que des inhomogénéités de chauffe ou des profils de température peu précis.
Il faut souvent les « bricoler » un peu pour les améliorer, ou changer le micro-logiciel. Certains fabricants proposent leurs propres modifications, comme ici. Les modèles plus haut de gamme peuvent rapidement atteindre des milliers d’euros, et sortent complètement du cadre de ce site.
Le brasage par air chaud
La station de soudage de la figure 1 est adaptée à cette tâche. C’est une technique plutôt adaptée aux PCB de petite taille, ou alors il faut travailler par zones successives sur les PCB dont les dimensions dépassent 3 ou 4 cm. Il faut, comme précédemment, déposer la pâte à braser, puis les composants, sur la zone concernée.
La phase de préchauffage consiste à balayer cette zone avec la buse à air chaud à une distance de 5 ou 10 cm pour monter progressivement en température. Vient ensuite la refusion : on approche la buse à 2 ou 3 cm, en la déplaçant lentement et en observant la pâte devenir liquide et brillante. L’étain liquide va automatiquement recentrer les petits composants passifs (résistances, condensateurs) sur leurs pastilles, par capillarité.
Quelques précautions sont nécessaires. Si un composant voisin est fragile (par exemple, un connecteur en plastique ou un capteur sensible), il faut le protéger avec du ruban Kapton ou une petite plaque métallique.
Pour ne pas souffler les composants légers, il convient de régler le débit d’air à un niveau assez bas. Avec les alliages au plomb, la température idéale de l’air se situe aux alentours de 320 °C, parfois un peu plus élevée en présence d’un grand plan de masse. Il est conseillé de souder en dernier, à la main, les composants les plus sensibles, comme les gros connecteurs en plastique. Et bien sûr les composants traversants.
Cette technique à l’air chaud peut avantageusement être combinée avec la technique de la plaque chauffante pour faciliter le préchauffage, en particulier pour les cartes complexes, de grande taille, ou multicouches. Dans ce cas, la température de la plaque doit être réglée entre 120 et 150 °C, et la température de l’air chaud doit être abaissée à environ 280 °C, toujours pour les alliages au plomb.
En pratique, l’air chaud est surtout utilisé pour des retouches locales. Par exemple, dessouder un composant pour le remplacer. En adaptant la taille de la buse et, le cas échéant, en protégeant les zones voisines comme indiqué plus haut, on peut en effet chauffer une zone très précise sans refondre tout le circuit imprimé.
L’air chaud est indispensable pour retirer des circuits intégrés complexes ayant de nombreuses broches ou des contacts inaccessibles situés sous le composant, ou les composants ayant des plans de masse étendus.
Les plaques chauffantes
La méthode de refusion sur plaque chauffante (hot plate reflow en anglais) offre aux amateurs une solution abordable, simple et efficace pour réaliser le brasage collectif des CMS. Elle est particulièrement adaptée au prototypage et à l’assemblage DIY de PCB uniques ou en très petite série.
Une simple plaque chauffante, type réchaud électrique de cuisine, peut suffire (voir les vidéos 2 et 3). Il faut alors un moyen de contrôler sa température : un pistolet thermomètre infrarouge, comme celui ci-dessous, fait l’affaire (Fig. 5).

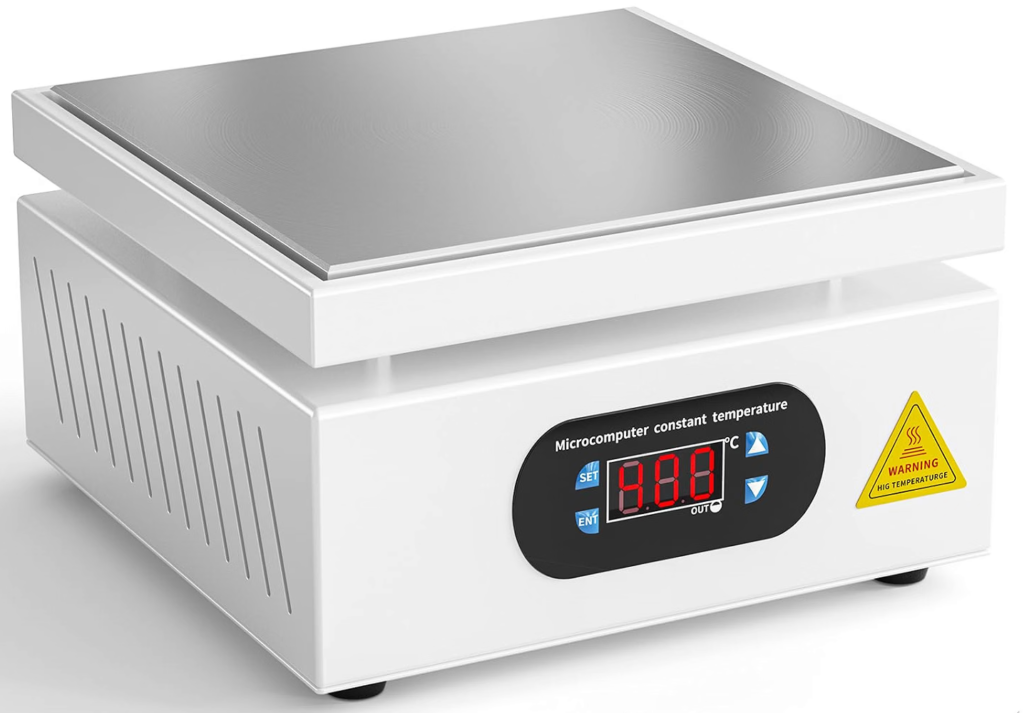
Il existe cependant des solutions plus ergonomiques comme celle-ci, tout en restant économiques (environ 75 €), dotées d’un affichage en temps réel de la température (Fig. 6 et vidéo 3).
Les premières étapes de la soudure de CMS sur plaque chauffante sont identiques à celles employées pour la technique du four à refusion : dépôt de la pâte à souder sur le PCB à l’aide d’un pochoir, puis placement manuel de tous les composants à l’aide d’une pince fine.
Le circuit imprimé est alors posé sur une plaque chauffante à température contrôlée. La chaleur se propage par conduction à travers le circuit imprimé. Lorsque la température atteint le point de fusion de l’alliage, la pâte fond, et la tension superficielle de l’étain liquide aligne naturellement les composants sur leurs pastilles. Dès que l’aspect visuel est satisfaisant, le PCB est retiré de la plaque chauffante et mis à refroidir.
Là encore, quelques précautions sont nécessaires. Sur la plaque de la figure 6, la gestion de la courbe de température est entièrement manuelle. Il est donc souhaitable de se familiariser avec ce système en commençant par des projets simples.
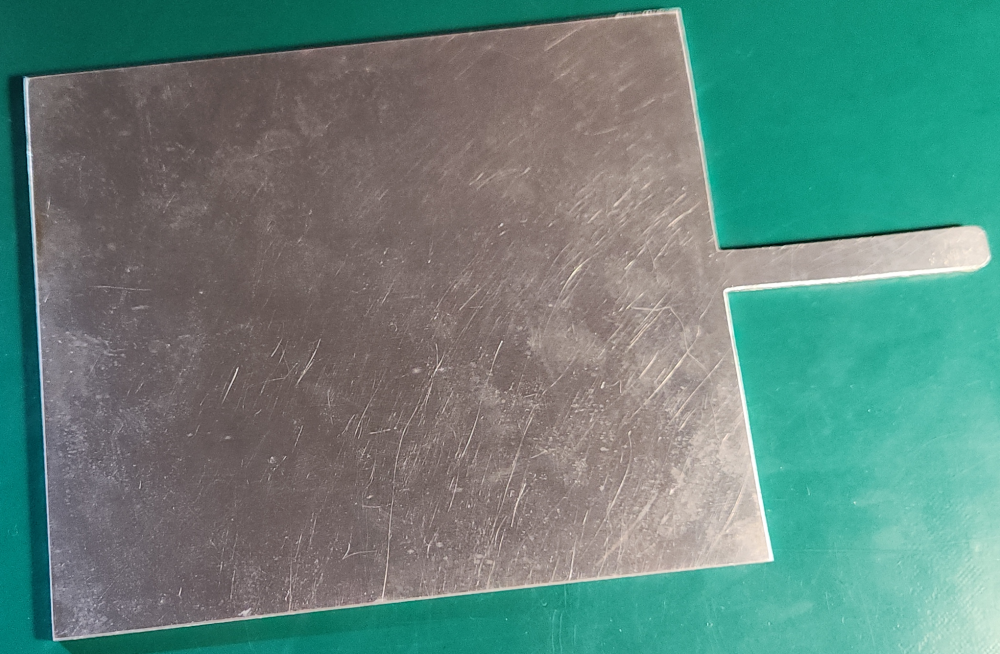
Pour faciliter les manipulations sur la surface chaude (dépose et reprise sans se brûler, ni incliner le PCB, ce qui risquerait de faire glisser certains composants sur l’alliage encore liquide), il est souhaitable de commencer les opérations en posant le circuit sur une plaque en aluminium parfaitement plane et munie d’un manche étroit et court qui ne « détourne » pas trop de calories (Fig. 7). Cette plaque fait, en quelque sorte, office de poêle.
Cette plaque, encore froide, est alors déposée sur la surface chaude, le manche dépassant à peine. Après refusion contrôlée visuellement, la plaque est saisie par son manche à l’aide d’une pince, puis posée sur une surface froide. L’inertie thermique de cette « poêle » atténue beaucoup le risque de choc thermique, et assure une montée progressive en température ainsi qu’un refroidissement plus lent.
Nous utilisons une plaque de 4 mm d’épaisseur, dont la surface totale est sensiblement inférieure à celle de la plaque chauffante. La température de la plaque chauffante est initialement portée à 170 °C à vide. On laisse passer une dizaine de minutes pour que la chaleur s’équilibre uniformément sur toute la surface et dans toute l’épaisseur de la plaque chauffante.
Puis, la « poêle » est posée au centre et, simultanément, la température est ajustée à 230 °C (soudure au plomb). On voit la refusion commencer après environ 2 minutes, selon la taille du PCB.
Pour des petits circuits imprimés de moins de 5 cm, la refusion commence un peu plus rapidement, et presque simultanément sur tous les composants, au centre comme en bordure.
Pour des circuits imprimés plus grands, un effet de bord se produit inévitablement, et la refusion peut prendre un peu plus de temps pour les composants situés en périphérie. C’est à ce moment-là qu’il faut avoir la station à air chaud à portée de main pour achever la refusion de ces composants périphériques et ne pas laisser chauffer plus longtemps les composants centraux.
Il existe des modèles semi-automatiques ou automatiques de plaques chauffantes pour mieux contrôler le profil de la courbe de température, mais leurs prix augmentent rapidement pour se rapprocher de ceux des fours à refusion. Il existe sur Internet de nombreux tutoriels pour fabriquer soi-même sa propre plaque chauffante automatique. Tout est une question de besoins, de motivation, de temps et de budget…
Les moyens de grossissement
Les CMS sont presque toujours de très petite taille. Qu’il s’agisse de souder à la main quelques composants ou de déposer de nombreux composants sur un PCB après avoir appliqué de la pâte à souder sur les pastilles, un moyen de grossissement est donc indispensable.
Les lunettes-loupes
Le moyen le plus simple consiste à porter des lunettes-loupes comme celles des figures 8 et 9.
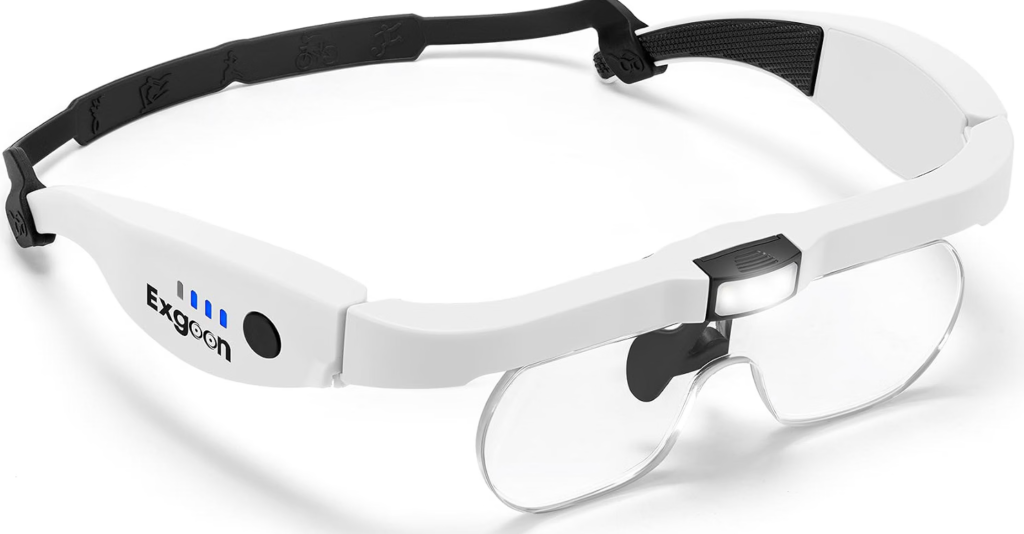
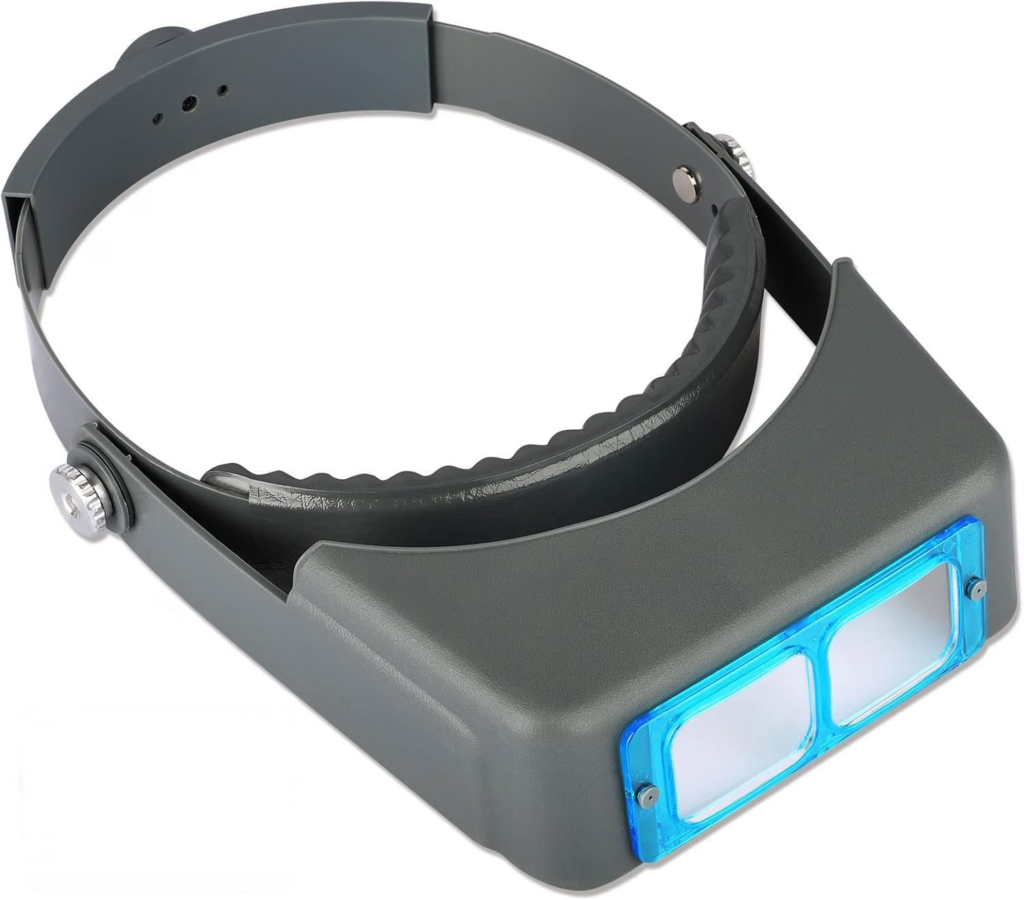
La plupart de ces lunettes comportent des verres interchangeables, permettant des grossissements allant de x1 à x5.
Elles bougent en même temps que la tête, ce qui évite de perdre le centre optique lorsque l’angle de vision change. Les modèles avec éclairage LED intégré, rechargeables, améliorent la visibilité directe sur le circuit. Elles libèrent de l’espace sur le bureau par rapport au microscope binoculaire.
Mais leur courte distance focale, pour les grossissements nécessaires (x2,5 à x3,5 au maximum, sous peine de réduire drastiquement le champ de vision), impose d’approcher les yeux et le visage parfois à seulement 10 ou 20 cm du circuit imprimé. Cela réduit l’espace pour manœuvrer le fer à souder, oblige à se voûter et expose à l’inhalation des fumées de soudure.
Il existe des modèles plus sophistiqués, avec des optiques à plusieurs lentilles qui permettent d’allonger la distance focale et donc la distance de travail. Ces modèles apportent plus de confort, mais leur prix est nettement plus élevé.
Le poids de ces lunettes loupes peut être source d’inconfort et de fatigue. Les modèles de type casque peuvent serrer la tête et devenir rapidement gênants.
Pour des composants dont les contacts sont très rapprochés, les grossissements de ces lunettes économiques peuvent s’avérer insuffisants, ce qui expose à des soudures imparfaites, notamment des contacts non soudés et des ponts de soudure entre contacts adjacents, qui peuvent passer inaperçus.
Les microscopes numériques
Il en existe plusieurs types. Les modèles USB ou Wi-Fi, comme ceux de la figure 10, sont des modèles d’entrée de gamme, à brancher en USB ou à connecter sans fil à un téléphone ou à un ordinateur de bureau. La plupart coûtent moins de 50 euros.
Mais ils souffrent de défauts rédhibitoires qui empêchent de les utiliser pour la soudure des CMS : la focale très courte ne laisse pas suffisamment de place pour le PCB, le fer à souder et les pinces, et, par ailleurs, il y a toujours une latence d’affichage très gênante. Ils peuvent rendre service si l’on ne dispose pas d’un troisième canal d’enregistrement vidéo sur un microscope optique binoculaire.
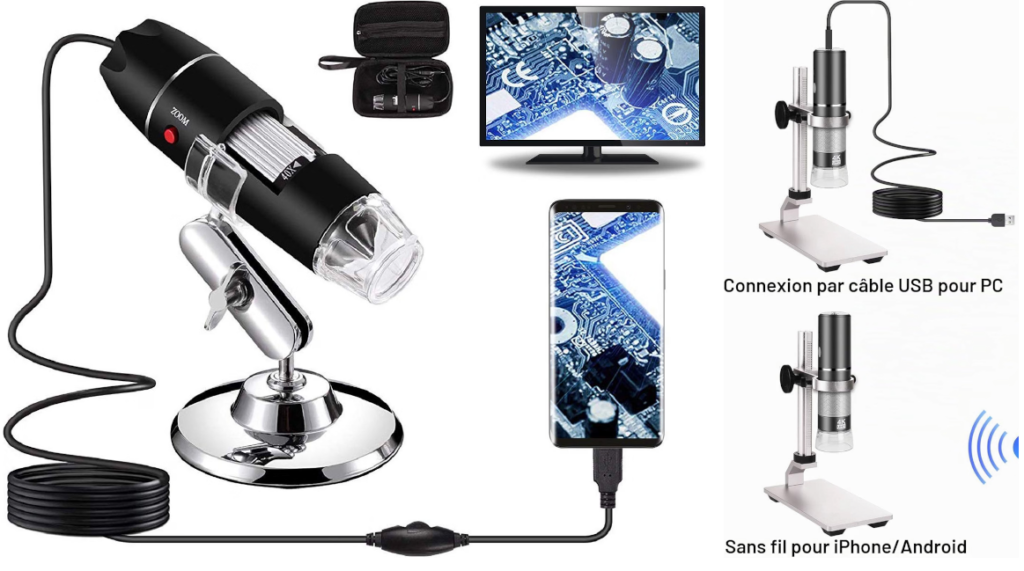
Il faut préférer les modèles plus haut de gamme avec un écran intégré ou une sortie HDMI directe vers un moniteur externe, afin d’éviter les latences d’affichage (voir un exemple à la figure 11).
La distance de travail est ensuite le critère de choix le plus important pour un microscope numérique de qualité : il faut disposer d’un espace de travail suffisant (au minimum 10 cm) entre l’objectif et la carte électronique pour pouvoir manier les instruments.
Un support haut et lourd (bras articulé ou potence métallique) est indispensable pour éviter les vibrations et maintenir une image nette en toutes circonstances.
Un éclairage LED réglable est toujours présent sur ces modèles, il permet d’éliminer les zones d’ombre sur les petites soudures.

Les microscopes numériques ont deux avantages principaux. Ils offrent un grand confort postural, car l’écran, à la hauteur des yeux, évite de devoir se pencher longtemps en avant. Et en milieu de gamme, ils peuvent être un peu moins chers que les modèles binoculaires stéréoscopiques purement optiques.
Mais ils fournissent une image en 2D, sans relief, donc sans aucune perception de la profondeur. Il arrive souvent de toucher par inadvertance le PCB ou un composant voisin avec le fer à souder.
Par ailleurs, choisir un modèle trop économique expose à une mauvaise gestion des reflets dus aux zones brillantes et à l’éclairage LED.
Les microscopes stéréoscopiques binoculaires optiques
Ils constituent une alternative souvent à peine plus chère aux microscopes numériques. Ils offrent un confort 3D exceptionnel, avec une véritable profondeur de champ et une excellente perception du relief. La qualité d’image est nettement supérieure : la netteté, le contraste et la fidélité des couleurs sont parfaits, sans pixellisation ni surexpositions localisées dues aux reflets.
L’espace de travail est toujours excellent. Un modèle comme celui de la figure 12 (voir ici) est vendu nettement moins cher qu’un modèle numérique haut de gamme, tout en offrant une vision 3D d’une qualité incomparable.
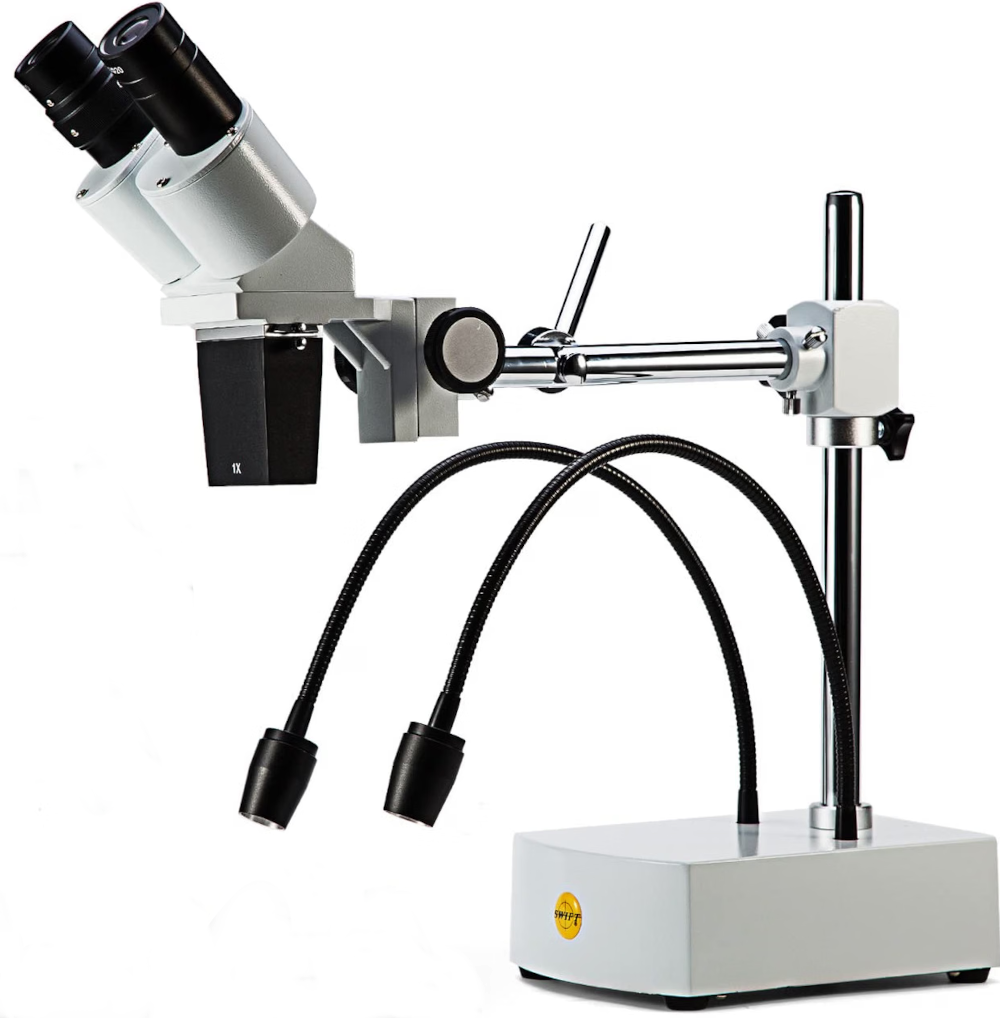
Il existe des modèles un peu plus haut de gamme que celui de la figure 12, dotés d’un troisième canal optique pour accueillir une caméra d’enregistrement.
L’inconvénient de ces microscopes binoculaires est la position statique de la tête, penchée en avant. Il faut impérativement veiller dès le départ à adopter une bonne position, bien en face du microscope, avec un siège ajusté à la bonne hauteur et les deux mains reposant sur le plan de travail ou sur un support adapté, afin d’éviter des douleurs à la nuque au bout de quelques heures.
Un autre (petit) inconvénient peut provenir du matériau souple des bonnettes d’oculaire, probablement un caoutchouc synthétique ou un dérivé siliconé. Le contact prolongé avec le contour des yeux peut déclencher une allergie locale.
Rien n’est alors plus simple que de remplacer ces bonnettes par un modèle imprimé en 3D en ABS ou en PLA (modèle 3D téléchargeable ici pour le microscope de la figue 12). La rigidité de ces bonnettes imprimées n’est absolument pas gênante, et ces matières sont quasiment non allergisantes, contrairement au caoutchouc.
Les accessoires indispensables
Ceux qui sont illustrés en figure 13 sont utilisés pour la manipulation des composants et de la soudure.
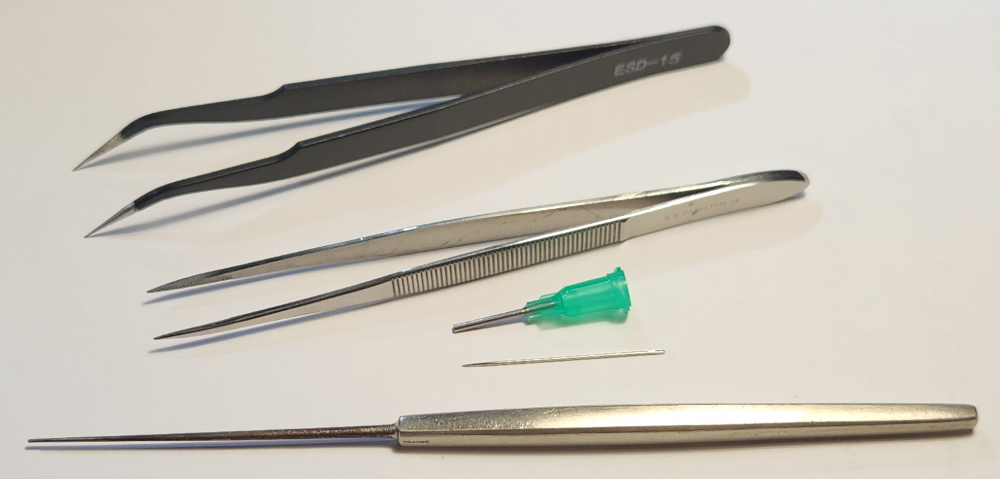
Tous ces accessoires doivent être amagnétiques et parfaitement propres, pour ne pas coller aux composants. Toute trace de flux sur une pince brucelle ou sur le stylet doit être nettoyée aussitôt à l’alcool isopropylique.
Les embouts de seringue sont souvent difficiles à utiliser pour déposer une quantité précise de crème à braser sur des pads isolés. La pression sur le piston est souvent trop forte, ce qui fait sortir beaucoup trop de pâte. Par ailleurs, la chaleur de la main sur le corps de la seringue entraîne une dilatation de la pâte, qui continue de s’écouler même lorsqu’on relâche la pression sur le piston.
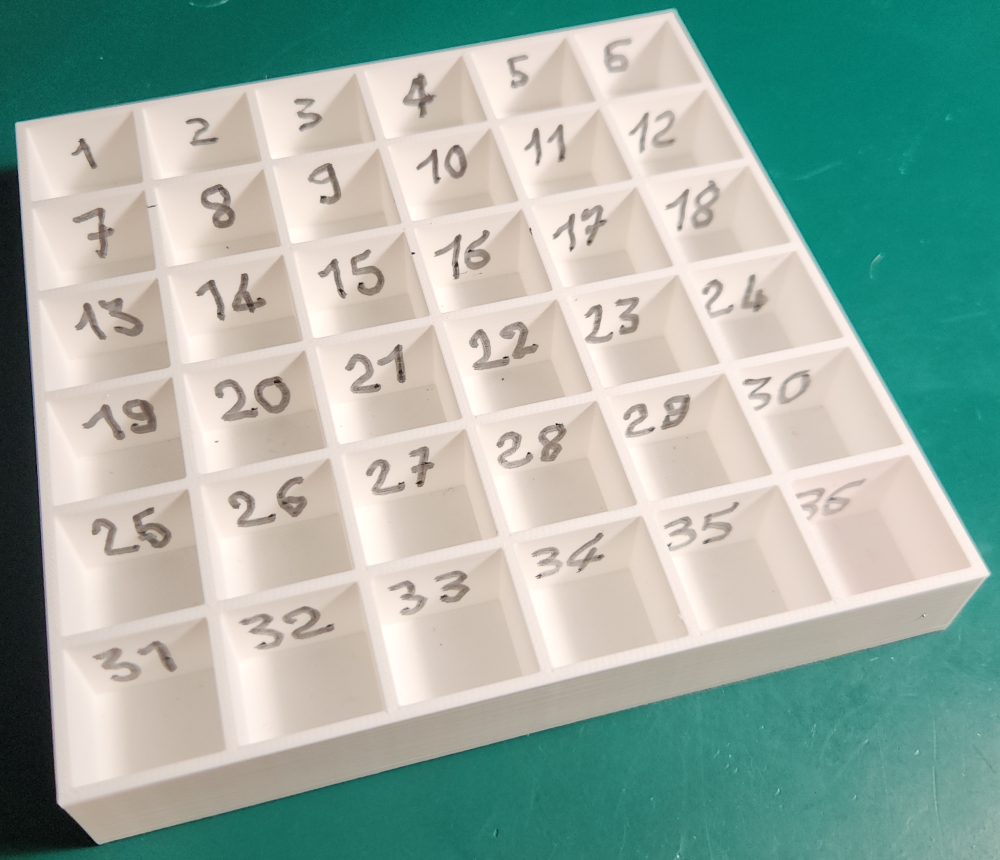
Un plateau de rangement à cases multiples (Fig. 14) est une solution ergonomique pour stocker temporairement les composants en attente de soudure sur un PCB donné. Ce plateau doit toujours être accompagné d’un plan indiquant la nature des composants contenus dans les différentes cases.
Les consommables
La soudure
Elle est employée sous forme de fils métalliques à braser de divers diamètres, à âme creuse contenant un décapant (ou flux), vendus en bobines, ou de pâte à souder, également appelée crème à braser, souvent présentée en seringue de petit volume, adaptée à des projets amateurs (Fig. 15).
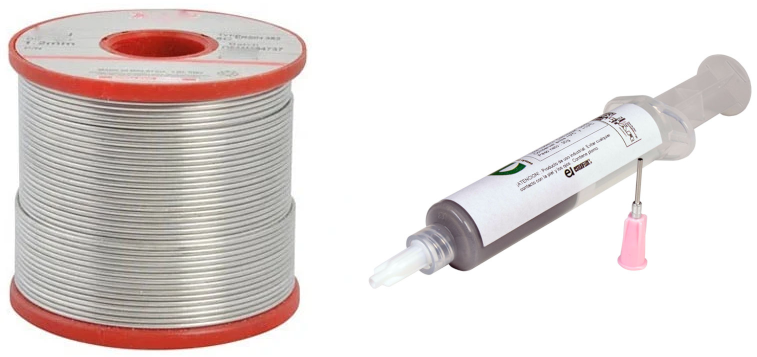
Ces produits sont prêts à l’emploi et associent un alliage à un flux de soudure décapant.
Les alliages
Les alliages de brasure utilisés en électronique sont variés, avec ou sans plomb. Les températures de fusion vont de 138 °C pour les alliages étain-bismuth à près de 240 °C pour les alliages sans plomb à prédominance d’étain.
En aéronautique, et particulièrement en ce qui concerne l’avionique, qui est le sujet de ce site, la règle reste d’utiliser des brasures au plomb, car elles offrent une grande fiabilité électrique et mécanique, grâce à leur bonne ductilité. Ceci est indispensable compte tenu des contraintes particulières du vol.
Contrairement aux appareils grand public soumis à des restrictions environnementales strictes, l’aéronautique bénéficie d’exemptions réglementaires afin de garantir une sécurité absolue. Les alliages au plomb présentent une meilleure résistance aux vibrations et aux chocs thermiques. Ils ont un point de fusion aux alentours de 180 °C, contre environ 220 °C pour les alliages sans plomb, ce qui réduit beaucoup le risque d’endommager les composants les plus sensibles à la température.
L’aspect lisse et brillant des soudures au plomb facilite grandement l’inspection visuelle, tandis que l’aspect terne et granuleux des soudures sans plomb risque plus facilement de masquer une soudure défectueuse ou « froide » (voir la note en bas de ce paragraphe). Nous n’envisageons donc pas ici les alliages d’étain sans plomb. Et encore moins les alliages dits « basse température » à base d’étain et de bismuth, généralement proscrits dans le domaine de l’avionique embarquée, en raison de leur fragilité mécanique et de leur faible résistance aux vibrations.
L’alliage étain-plomb le plus courant et le plus économique est le Sn60Pb40 (60% d’étain et 40% de plomb). Mais il est à éviter, car il est non eutectique, c’est-à-dire qu’il passe par une phase pâteuse lors du refroidissement, entre 190 °C et 183 °C. Le moindre micromouvement d’un composant pendant cette phase pâteuse compromet gravement la qualité de la soudure.
L’alliage Sn63Pb37 est un standard très polyvalent. Il est eutectique, et fond ou se solidifie instantanément à 183 °C. Il présente une excellente mouillabilité, c’est-à-dire la capacité à s’étaler de manière fluide et uniforme sur les pastilles du circuit imprimé et les contacts des composants, afin de former une liaison solide. Il forme des joints brillants et réduit beaucoup les risques de défauts sur des contacts très rapprochés.
Notre préférence va à l’alliage étain-plomb-argent Sn62Pb36Ag2. Eutectique, avec un point de fusion encore plus bas, à 179 °C, sa résistance mécanique est encore supérieure à celle de l’alliage Sn63Pb37. Il peut être un peu plus difficile à trouver dans le commerce, surtout en petites quantités adaptées aux projets DIY.
Note : Une soudure froide est une soudure qui n’a pas eu suffisamment de temps pour atteindre une température de fusion homogène et s’étaler par capillarité sur l’ensemble des surfaces à assembler. L’étain ne s’est pas correctement lié à certaines surfaces métalliques. Cela peut parfois être favorisé par une mauvaise qualité des surfaces (oxydation, graisse, résidus d’une ancienne brasure, etc.). Au lieu de former un joli ménisque concave, lisse et brillant, la goutte de brasure prend une forme convexe au contact de la surface métallique mal ou non liée, avec un aspect terne et irrégulier. La soudure est en fait principalement « collée » par des résidus de flux, sans tenue mécanique et avec une mauvaise conductivité électrique.
Les flux
Le flux de soudure est indispensable pour réussir un assemblage CMS de bonne qualité. Il élimine les oxydes des surfaces métalliques, favorisant ainsi l’adhérence de la brasure.
Il en existe plusieurs types :
- Les flux à base de colophane (rosin) associés ou non à différents activateurs halogénés (RA et RMA). Ce sont les plus courants. Ils peuvent laisser, après soudure, des résidus abondants, parfois visqueux et collants, qui attirent la poussière. Les résidus de flux RA (Rosin Activated) restent actifs à température ambiante. En captant l’humidité de l’air, ils deviennent, à la longue, corrosifs et conducteurs.
- Les flux dits « No-Clean » (sans nettoyage) sont conçus pour ne pas laisser de résidus conducteurs ou corrosifs. Ils peuvent cependant en laisser, sauf s’ils ont subi un cycle de chauffe idéal et complet dans un four de refusion, ce qui neutralise leurs solvants et polymérise leur résine. Ces conditions idéales sont rarement réunies dans un projet DIY.
- Les flux organiques hydrosolubles sont très efficaces mais hautement corrosifs.
Quel que soit le flux utilisé, il est donc de bonne pratique de toujours nettoyer soigneusement les PCB une fois toutes les soudures achevées. On élimine ainsi les résidus inesthétiques et collants qui gênent beaucoup les inspections visuelles, et on supprime les risques de corrosion du cuivre à moyen ou long terme. Les flux à base de colophane ou no-clean se nettoient à l’alcool isopropylique avec une petite brosse douce, tandis que les flux hydrosolubles se nettoient à l’eau.
Comme indiqué plus haut, les fils de soudure contiennent du flux dans leur âme creuse. Les crèmes à braser sont, quant à elles, constituées d’une émulsion de microbilles d’alliage dans le flux (Fig. 16).
La tresse à dessouder
Une tresse (ou mèche) à dessouder (Fig. 17) est constituée d’un ruban de fils de cuivre fins tressés servant à retirer l’alliage d’étain fondu d’un circuit imprimé par effet de capillarité. Elle permet de libérer proprement les contacts des composants et de nettoyer les pastilles de cuivre. Ces tresses sont souvent pré-imprégnées de flux, ce qui facilite le transfert de chaleur et l’absorption de l’alliage. Elles sont particulièrement utiles pour ôter les résidus d’étain en excès sur les contacts et pour supprimer les ponts de soudure entre deux broches adjacentes.
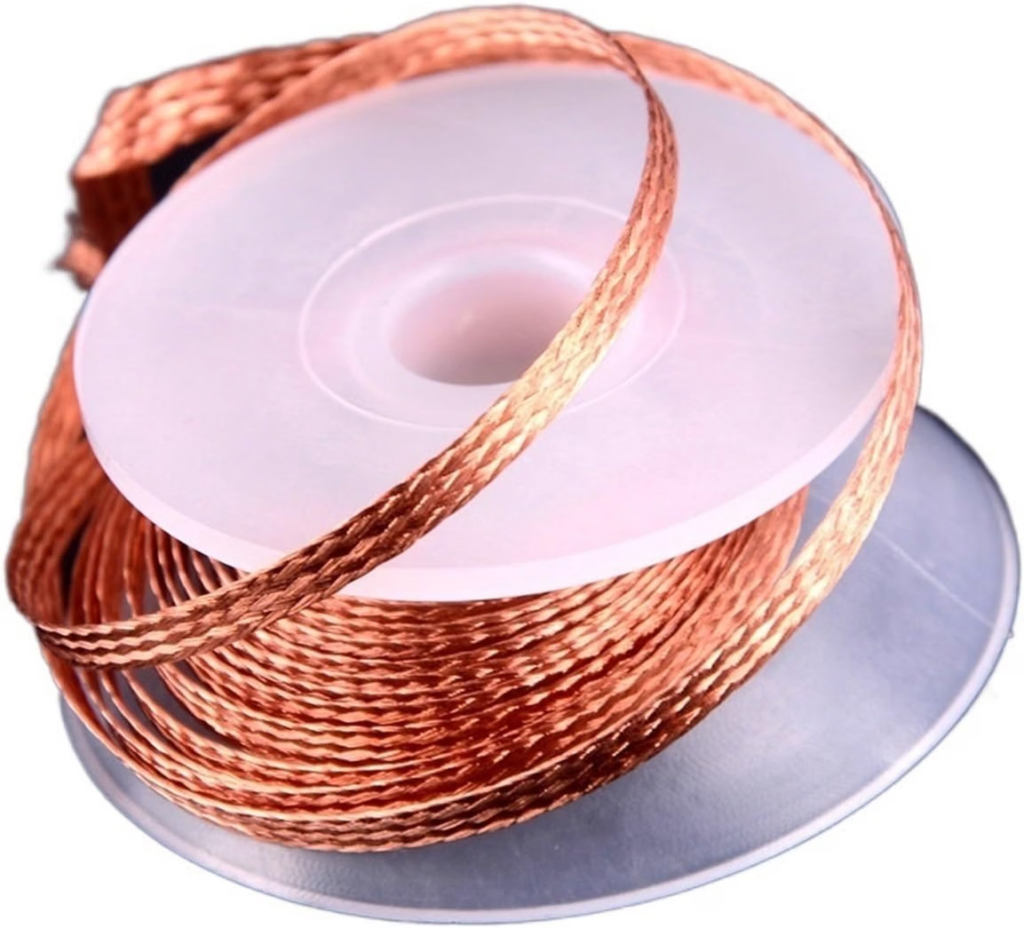
Ces tresses existent en différentes largeurs, les plus étroites sont adaptées aux petits composants CMS.
L’utilisation est des plus simples (vidéo 4). Il faut poser l’extrémité de la tresse directement sur le surplus d’alliage à retirer. Puis appliquer la panne chaude du fer à souder sur le dessus de la tresse, avec une légère pression, pour chauffer l’ensemble et laisser agir la capillarité. En maintenant la pression pendant quelques secondes, on voit l’étain fondre et remonter dans les mailles de cuivre. Il faut ensuite soulever le fer à souder et la tresse en même temps, dès que la soudure est absorbée, pour éviter que la mèche ne reste collée au composant ou au PCB. Il faut enfin sectionner le bout de la tresse chargé d’étain pour repartir sur une section neuve pour le point suivant. Si la soudure ne fond pas rapidement, on peut déposer une goutte de flux liquide sur la tresse pour améliorer la conduction thermique.
Quelques exemples
Vidéo 1 : Brasage manuel d’un CMS SOIC8
_______________________________________________
Vidéo 2 : Brasage collectif de quelques composants sur plaque chauffante low cost
_______________________________________________
Vidéo 3 : Brasage collectif de multiples composants sur la plaque chauffante de la figure 6
Vidéo en cours de montage…
Vidéo 3 : Il s’agit d’un prototype intermédiaire du Micro-EMS Teensy (PCB v 3.1, ensuite remplacé par la version actuelle 4.1).
_______________________________________________
Vidéo 4 : Suppression d’un pont à la tresse à dessouder
_______________________________________________
Vidéo 5 : Dessoudage à l’air chaud
_______________________________________________
Vidéo 6 YouTube : brasage manuel
_______________________________________________
Vidéo 7 YouTube : Utilisation d’une station à air chaud
_______________________________________________
Vidéo 8 YouTube : Utilisation d’un stencil
_______________________________________________
Les risques
Il convient de ne pas exagérer ni dramatiser ces risques. Il faut les connaître, ils sont simples à éviter dans la pratique courante d’un amateur, par définition occasionnelle. La protection des professionnels est d’une toute autre nature.
Le brasage des composants électroniques (les CMS, comme les traversants) peut comporter des risques toxiques principalement liés aux émanations de flux chauffé et à une exposition potentielle aux métaux lourds.
Le chauffage de la pâte à braser ou du fil de soudure vaporise le flux, libérant des gaz irritants, des aldéhydes et des particules fines. Une inhalation répétée peut provoquer des irritations des yeux et de la gorge, des maux de tête, voire un asthme chez les professionnels les plus exposés aux contacts répétés et prolongés.
Avec une pâte à braser au plomb (comme les alliages Sn63/Pb37 ou Sn62/Pb36/Ag2), le risque principal est l’ingestion accidentelle, par contact avec des mains ou avec une surface de travail contaminées, plutôt que l’inhalation de vapeurs de plomb. Les températures de brasage habituelles étant très inférieures au point d’ébullition du plomb (1 749 °C), la quantité de plomb qui se vaporise réellement est négligeable.
Les alliages sans plomb nécessitent des températures de brasage plus élevées ainsi que des flux plus puissants et plus acides. Le brasage sans plomb peut générer plus de particules fines en suspension dans l’air que le brasage au plomb. Mais, comme indiqué plus haut, les alliages sans plomb ne sont pas recommandés en aéronautique.
Le contact direct avec la pâte à braser pour CMS, qui contient des sphères métalliques microscopiques en suspension dans un flux collant, peut entraîner des dermatites de contact allergiques et des irritations cutanées. Il est de bonne pratique de porter des gants à usage unique lors de l’application ou du nettoyage de la pâte à braser afin de prévenir une dermatite de contact.
Ne mangez pas, ne buvez pas et ne vous touchez pas le visage pendant le brasage. Lavez-vous les mains à l’eau et au savon juste après.
Nettoyez votre tapis de travail à l’aide d’un chiffon humide plutôt qu’en le brossant à sec, ce qui pourrait disperser des poussières de métaux toxiques dans l’air.
Afin d’éviter d’inhaler les fumées, les méthodes les plus efficaces, mais pas forcément les plus économiques ni les plus pratiques, surtout pour un usage occasionnel de loisir, consistent à diriger l’évacuation des fumées directement vers l’extérieur, à porter un masque respiratoire à cartouches filtrantes et à adapter sa posture ainsi que la circulation de l’air. Les extracteurs de table professionnels à filtres HEPA et charbon actif ne sont pas à la portée des amateurs.
Évacuer les fumées à l’extérieur avec un extracteur d’air de salle de bains et une gaine flexible passant par une fenêtre entrouverte n’est pas toujours réalisable ni facile à mettre en œuvre, surtout si l’on n’a que 3 ou 4 composants à souder.
Dans une petite pièce non aérée, sans fenêtre, ce qui n’est vraiment pas le meilleur endroit pour souder des composants électroniques, un masque respiratoire protecteur est recommandé. Il faut alors utiliser un masque à cartouches contre les vapeurs organiques et les particules. Les masques chirurgicaux ou les simples masques antipoussière FFP2 ne protègent pas contre les gaz toxiques émis par le flux chauffé.
La solution gratuite, de loin la plus simple et la plus pratique, consiste à choisir une grande pièce bien aérée, à maîtriser la circulation de l’air et à adopter des habitudes de travail de bon sens.
Pour des soudures ponctuelles, modifier la circulation de l’air autour du plan de travail réduit beaucoup la quantité de fumée inhalée. Il suffit de placer un petit ventilateur à faible vitesse afin qu’il souffle doucement en travers de la zone de travail vers une fenêtre entrouverte. Attention à ne pas diriger le ventilateur sur la carte afin de ne pas refroidir les soudures. Et ne pas placer la tête à quelques centimètres au-dessus du circuit imprimé.
Le fer ou la station à air chaud doit être réglé à la température minimale requise pour l’alliage utilisé, car une surchauffe du flux augmente la production de fumée.
Pour en finir avec ces risques, aucune publication médicale ne recense de tumeur attribuée au brasage tendre (étain/plomb ou sans plomb) pratiqué de manière occasionnelle. Même chez les ouvriers de l’industrie électronique, exposés quotidiennement pendant des décennies, les grandes études épidémiologiques ne mettent pas en évidence de surmortalité par cancer attribuable aux fumées de brasage. Il y a donc une différence fondamentale avec le soudage industriel à l’arc des métaux lourds, connu pour exposer au risque de cancer du poumon. Ce procédé atteint en effet des températures extrêmement élevées, ce qui vaporise des métaux cancérogènes tels que le chrome hexavalent et le nickel.